影响粉末涂料喷涂效果的关键设备参数与调试方法
📅 2026-10-21
🔖 扬州炜宸涂装科技有限公司:涂装设备,喷粉喷漆设备,涂装配件,粉末涂料,涂装技术研发
喷房风速偏差0.1m/s、供粉气压波动0.02MPa,就足以让一批工件出现橘皮或上粉不均——粉末喷涂的成品质量,往往不取决于涂料本身,而取决于设备参数的稳定程度。
被忽视的参数漂移
不少涂装车间仍靠老师傅"听声音、看膜厚"来调机,缺乏对静电电压、出粉量、雾化气压等参数的量化监控。结果是同一批粉末在不同班次喷出截然不同的表面效果,返工率居高不下。这也是扬州炜宸涂装科技有限公司:涂装设备,喷粉喷漆设备,涂装配件,粉末涂料,涂装技术研发在客户现场调试中反复遇到的典型问题。
三个核心参数的调试逻辑
静电电压通常控制在60–80kV,过高易产生反电离麻点,过低则上粉率不足;供粉气压建议稳定在0.05–0.15MPa区间,配合文丘里管的磨损周期定期更换;喷房风速维持在0.3–0.5m/s,垂直截面偏差不超过±10%。调试时可按以下顺序推进:
- 先校准喷房风速与气流组织,排除环境干扰
- 再标定静电电压与电流输出曲线
- 最后微调出粉量与雾化气压匹配
选型阶段的兼容性考量
设备选型不能只看单一主机参数,喷枪、文丘里管、回收系统与粉末涂料体系的兼容性同样关键。炜宸在涂装技术研发中积累的配件匹配数据,能帮助客户在换粉、换色时减少参数重调时间。
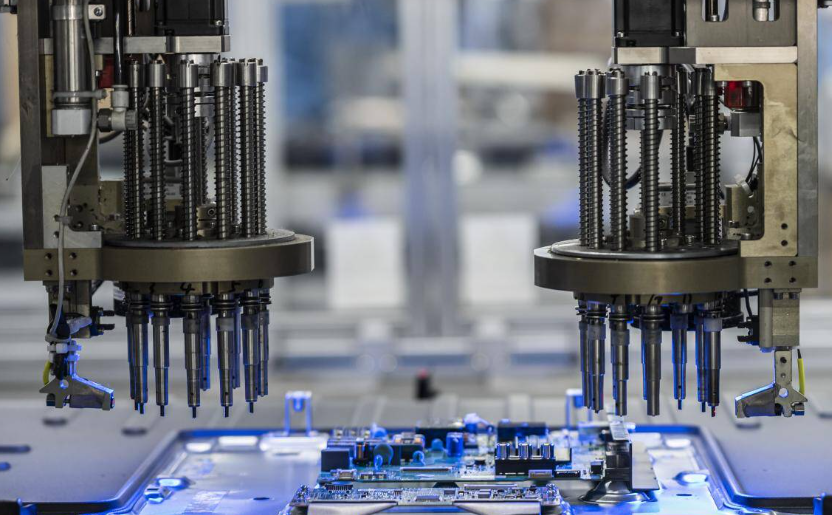
随着膜厚在线检测与自动闭环调参的普及,粉末喷涂正从经验驱动转向数据驱动,设备参数的精细化管理将成为涂装产线的基础能力。